
多品種少量生産で利益が残らない5つの理由と、製番管理で立て直す進め方
多品種少量生産とは、種類の多い製品をそれぞれ少ない数量でつくる生産方式です。顧客ごとの仕様変更に応えられる一方で、段取り替えが増え、製品ごとの原価や採算を把握しにくくなります。その結果、受注は増えたのに利益が残らないという事態につながることがあります。背景には、製番や案件ごとに予定原価と実績原価を比較し、差異の原因を把握する仕組みが十分に整っていないことがあります。
「忙しさは過去最高なのに、決算を見ると去年と変わらない」。受注生産型の製造業では、こうした課題が生じがちです。
この記事では、利益が漏れる5つの箇所、改善の5ステップ、生産管理システムを選ぶときの判断軸を整理します。
目次
多品種少量生産とは?少品種大量生産との違いと、広がった背景
多品種少量生産は、多くの種類の製品を少量ずつつくる生産方式です。製品ごとに仕様や工程、部品構成が異なることも多く、個別受注生産や受注生産と重なる領域があります。産業機械、装置、金型、部品加工などの分野でも採られています。
同じ設備で複数の製品をつくる場合、製品の切り替えに伴って段取り替えが発生しやすくなります。顧客ニーズの多様化・個別化を背景に、多品種少量生産を採る企業が増えています。
まずは他の生産方式との違いを押さえたうえで、多品種少量生産が広がった背景を見ていきます。
生産方式の分類と、多品種少量生産の位置づけ
生産方式は、生産する製品の種類と1回あたりの数量の組み合わせで整理できます。少品種大量生産は、少ない種類の製品を大量につくる方式です。ライン化と自動化を進めやすく、1個あたりのコストを下げやすい特徴があります。
これに対して多品種少量生産では、製品ごとに仕様や工程、部品構成が異なることもあります。同じ設備で複数の製品をつくる場合、製品の切り替えに伴って段取り替えが発生しやすくなります。1個あたりのコストは高くなりやすい一方、顧客ごとの要求や個別仕様に対応しやすい点に価値があります。
生産を開始するタイミングによる分類もあります。需要を予測してつくる見込生産と、注文を受けてからつくる受注生産です。多品種少量生産は受注生産と結びつくことが多く、なかでも顧客ごとの要望に応じて設計から行う形態を個別受注生産と呼びます。
生産方式の比較表
| 生産方式 | 製品の種類 | 1回あたりの数量 | 生産のきっかけ | 原価管理の単位 |
|---|---|---|---|---|
| 少品種大量生産 | 少ない種類。仕様は比較的固定。 | 大量・反復生産。連続生産や専用ラインを採りやすい。 | 見込生産が中心。 | 品目別・期間別(標準原価と実際原価の差異分析) |
| 中品種中量生産 | 中程度の種類。共通設計を基にした仕様違いを含む場合もある。 | 中程度の数量。ロット単位の反復生産が多い。 | 見込生産・受注生産のいずれもあり得る。 | 品目別・ロット別が中心 |
| 多品種少量生産 | 多くの種類。仕様や工程が異なることが多い。 | 少量・小ロット。 | 受注生産が多い。 | 受注生産型では製番別(案件ごとに材料費・労務費・外注費などを集計) |
| 個別受注生産 | 受注ごとの個別仕様。類似品の再受注はあり得る。 | 1個または少量。 | 受注後、顧客ごとの要望に応じて設計・製造。 | 製番別(設計・仕様変更に伴う工数も案件にひも付け) |
自社の生産形態は、品種数だけでなく、同一品・類似品をどの頻度と数量で繰り返しつくるかを見て判断します。特に案件ごとの仕様や工数が異なる場合は、多品種少量生産に適した管理が必要です。
なお、多品種少量生産と個別受注生産は重なり合う領域が多く、実務上の線引きは一律ではありません。既存の設計・部品・工程をどこまで流用できるかは、管理方法を考えるうえでの重要な判断材料になります。
なぜ多品種少量生産へのシフトが進んだのか
背景には、市場と顧客側の変化があります。主に4つの要因が考えられます。
第一に、顧客の要求が個別化しました。標準品では対応できない仕様、設置環境に合わせた寸法、既存設備との接続条件。こうした条件が、商談時に求められることも増えています。
第二に、製品ライフサイクルが短くなりました。同じ製品を長く売り続けることが難しい市場では、まとめてつくる合理性が薄れます。
第三に、在庫を抱えるリスクが高まりました。需要が読みにくい市場では、大量につくって売れ残るリスクが高まります。
第四に、価格競争からの離脱です。汎用品は海外生産との比較にさらされます。個別仕様への対応は、価格以外で選ばれるための差別化要因になります。多品種少量生産は、市場環境の変化への対応であると同時に、顧客に選ばれ続けるための戦略でもあります。
製造業全般の課題や受注生産の効率化については、こちらの記事もご参照ください。
日本の製造業の現状と課題、解決のカギはデジタルシステムの導入にあり
受注生産で製造業が変わる!効率化と収益向上を実現する導入戦略と実践手法
多品種少量生産で利益が残りにくくなる5つの理由
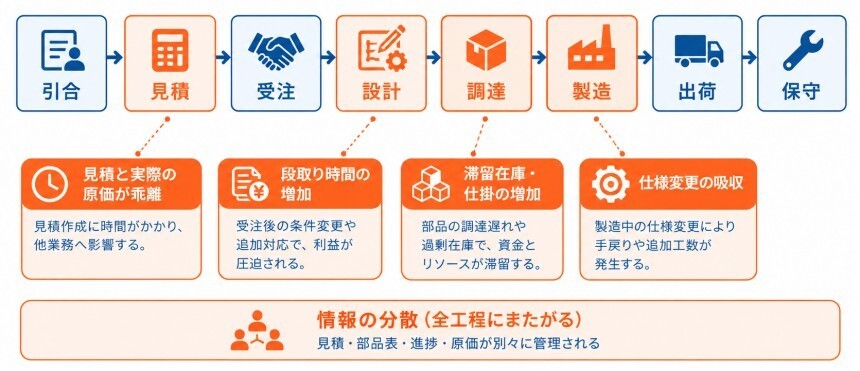
利益が薄くなる背景には、段取り替えの増加、原価の把握不足、在庫と仕掛品の増加、仕様変更への対応、情報の分散という5つの課題があります。いずれも個別の作業ミスだけでなく、製品ごとに条件が変わることで生じやすい構造的な課題です。
自社で思い当たる項目がいくつあるかを数えながら読んでみてください。複数当てはまる場合は、原価や生産管理の仕組みに改善の余地があるかもしれません。
理由1:段取り替えが増え、加工に使える時間が減る
多品種少量生産では、製品の切り替えに伴い、治具の交換、プログラムの入れ替え、材料の準備などが発生します。加工時間が短くても、その前後には段取り時間がかかります。
ロットが小さくなるほど、1個あたりに配賦される段取り時間の負担は大きくなります。設備の稼働率だけでは、製品ごとの段取り負担は見えにくくなります。設備が動いていても、製品ごとの正味の加工時間が十分に確保できない状態が起こります。
また、手順が標準化されていない工程では、担当者によって段取り時間に大きな差が出ることがあります。
理由2:見積原価と実際原価のずれを早期に把握できない
受注生産では、見積の段階で原価を予測します。しかし、製品ごとに条件が変わるため、過去の実績や経験を基に予測する場面が多くなります。
問題はズレに気づくタイミングです。案件別の実績原価を進行中に把握できないと、赤字に気づくのが案件完了後や月次締めの後になることがあります。その時点では、当該案件の原価を抑える対策は限られます。差異を分析・反映できなければ、同じ条件の見積を繰り返すおそれがあります。
とくに危ないのは、追加工数の扱いです。設計のやり直し、現場での手直し、立ち会い調整。これらは伝票に残らないまま消えていきます。記録の仕組みがなければ、これらの工数は原価に十分反映されないままになります。
理由3:部品と仕掛が増え、在庫を把握しにくくなる
製品の種類が増えると、扱う部品の種類も増えやすくなります。共通化されていない部品は、余ると案件完了後に使い道を見つけにくくなります。
欠品を避けるため、「念のため多めに手配する」判断が重なることがあります。欠品による納期遅延を避けるためですが、結果として使われない在庫が棚に残ることがあります。滞留在庫は資金を拘束し、放置すると資金繰りを圧迫します。
仕掛品も、完成・出荷まで資金を拘束します。工程の途中で止まっている製番がいくつあり、それぞれにいくらの原価が投入されているか。製番ごとの情報が分散していると、これをすぐに把握するのは難しくなります。
理由4:仕様変更の影響や追加作業が記録に残らない
受注生産では、製造の途中で仕様が変わることがあります。顧客からの要望、設計の見直し、部材の入手性。理由はさまざまです。
このとき、変更の影響範囲を追えないと、現場が「なんとかする」ことで対応する場面が生じます。ところが、追加工数や材料費を記録・整理できていないと、追加請求の根拠を示せず、自社負担になるおそれがあります。
設計変更の影響範囲、すなわちどの部品や仕掛品に影響し、どの工程をやり直すことになるのか。これを速やかに把握できるかどうかが、変更対応の採算を左右します。
理由5:Excelや紙に情報が分かれ、進捗管理が人頼みになる
見積はExcel、受注は販売システム、部品表は設計部門のファイル、進捗はホワイトボード、原価は経理の集計。多品種少量生産の現場では、情報がこのように分かれて管理されることがあります。
同じ製番の情報が複数の場所に分かれていると、状況を確認するだけで手間がかかります。顧客から納期を問われた営業が製造に確認し、製造の担当者が現場まで状況を見に行く。こうしたやり取りが繰り返されることがあります。
この状態では、管理職の時間が情報収集や確認に取られやすくなります。判断や改善に使える時間を十分に確保しにくくなります。属人化も進み、担当者が不在になると業務に支障が出やすくなります。
多品種少量生産で利益が漏れる5つの箇所
生産管理が本来カバーすべき業務の範囲については、次の記事をご参照ください。
多品種少量生産のメリットとデメリット
多品種少量生産のメリットは、需要変動に対応しやすいこと、完成品在庫のリスクを抑えやすいこと、個別仕様への対応を通じて価格以外の差別化につなげやすいことです。
デメリットは、生産効率が下がりやすいこと、原価管理が複雑になること、技能や手順が属人化しやすいことなどが挙げられます。
メリットとデメリットは表裏の関係にあります。製品ごとに仕様を変えられることは、顧客に選ばれる理由になります。一方で、製品ごとに仕様が変わるほど、生産効率は下がりやすくなります。同じ性質が、強みにも弱みにもなっています。目指すのは、デメリットを把握・可視化したうえで、影響を抑えながら管理することです。
メリット:変化に対応しやすく、価格以外の差別化につなげやすい
多品種少量生産の第一の強みは、需要や顧客要求の変化に対応しやすいことです。複数の製品や顧客に対応できる体制は、特定市場の変動リスクを分散することにつながります。
第二に、受注生産と組み合わせることで、完成品在庫のリスクを抑えやすくなります。注文を受けてからつくるため、売れ残りが発生しない構造です。
第三に、価格以外で選ばれるための差別化につながります。顧客の設備や現場に合わせた仕様に応えられる企業は、単純な価格比較だけでは評価されにくくなります。一度採用されれば、更新や増設、保守の相談につながる場合があります。長期的な取引関係を築ければ、収益の安定につながります。
デメリット:効率が上がりにくく、管理が難しい
一方、少品種大量生産に比べると、生産効率は上がりにくくなります。段取り替えが発生しやすく、自動化への投資も回収しにくくなります。
原価管理も複雑になります。製品ごとに条件が違うため、平均値だけでは案件ごとの採算を把握しにくくなります。案件別の原価を集計しなければ、儲かった案件と赤字の案件が全体の数字に埋もれ、採算差を把握しにくくなります。
技能の属人化も課題です。標準化しにくい作業では、熟練者の判断に頼る場面が残ります。ベテランの退職に備えて技能を継承できなければ、対応できる仕事の幅が縮むおそれがあります。
多品種少量生産のメリットとデメリット
| 観点 | メリット | デメリット | 対策の方向性 |
|---|---|---|---|
| 需要変動 | 複数の製品や顧客に対応できる体制は、特定市場の変動リスクを分散しやすい。 | 生産量が読めず、設備と人員の負荷が月ごとに大きく振れる。 | 受注残と工程負荷を製番単位で可視化し、負荷の平準化を図る。 |
| 在庫 | 受注生産と組み合わせることで、完成品の売れ残りリスクを抑えやすい。 | 案件専用の部品は、余ると滞留在庫になりやすい。 | 設計の標準化・モジュール化で共通部品を増やす。 |
| 価格競争力 | 顧客仕様への対応により、価格以外の差別化につなげやすい。 | 個別対応の範囲を明確にしないと、価格に見合わない工数を抱え込みやすい。 | 標準の範囲を営業と設計で共有し、追加仕様は見積に反映する。 |
| 生産効率 | 少量から生産しやすく、試作や小口の引き合いにも対応しやすい。 | 段取り替えが増え、加工時間に対する段取り時間の比率が高くなりやすい。 | 段取り改善(内段取りの外段取り化)や、工程に応じた生産方式の見直し。 |
| 原価管理 | 案件ごとに採算を管理すれば、儲かる仕事の条件を特定しやすい。 | 平均値だけでは案件ごとの採算差を把握しにくく、赤字案件が全体の数字に埋もれることがある。 | 製番別原価管理で、進行中に予定と実績を突き合わせる。 |
| 人材育成 | 多様な製品・工程にかかわることで、幅広い技能を身につける機会がある。 | 熟練者の判断に依存すると、技能継承が不十分な場合に対応できる仕事が減るおそれがある。 | 多能工化と作業標準の文書化。過去製番の情報をシステムに残す。 |
| 納期 | 顧客の希望納期をもとに、案件ごとの計画を組める。 | 設計変更や部材の遅れが納期に影響し、原因を特定しにくくなることがある。 | 工程進捗と設計変更の影響範囲を、製番にひも付けて追跡する。 |
多品種少量生産を改善する5つのステップ
多品種少量生産の改善は、①製品の分類②設計と部品の標準化③段取り替えと工程の見直し④製番単位の見える化⑤測定と見積へのフィードバック、という流れで進めます。ステップのつながりを意識することが重要です。分類をせずに仕組みだけを導入すると、標準化・共通化できる製品まで個別対応のまま残るおそれがあります。
以下では、各ステップで決めるべきこととつまずきやすい点を説明します。
ステップ1〜2:製品を分類し、標準化できる範囲を切り分ける
まず取り組みたいのは、自社の製品を「個別対応が必要なもの」と「共通化できるもの」に分けることです。
過去の経緯から、共通化・流用の余地が十分に検討されていない製品が含まれている場合があります。受注件数や売上金額で並べ替えると、改善効果の大きい製品群が見えてきます。上位製品群に共通部分が多ければ、モジュール化の有力な対象になります。
分類ができたら、設計の標準化に進みます。ユニット単位で組み合わせを決めるモジュール設計や、既存の図面・部品を再利用する流用設計です。過去図面を検索して再利用できる状態にすれば、設計工数の削減が期待できます。
ここで起こりやすいのは、営業が「すべて特注」と扱ってしまうことです。標準の組み合わせで満たせる要求まで個別設計に流れると、設計・製造の原価が増えやすくなります。標準の範囲を営業と設計で共有することが、この段階で整えるべきことです。
ステップ3:段取り替えを短くし、流し方を変える
次に工程です。段取り時間の短縮には、代表的な改善手法があります。段取り作業を、設備を止めずにできる外段取りと、止めなければできない内段取りに分け、内段取りを外段取りへ移していく考え方です。
治具の共通化、工具のプリセット、加工プログラムの事前準備。地味ですが効果が出やすい領域です。取り組む前に、段取りにかかっている時間を実測してください。感覚で語られている時間は、実測値と差が出ることがあります。
工程の流し方も見直します。1人または少人数が複数工程を担当するセル生産方式は、小ロット生産と相性がよく、仕掛品の削減につながる場合があります。ただし、多能工の育成が前提になるため、教育計画とセットで考える必要があります。
ステップ4:製番単位で原価と進捗を見える化する
ここが分岐点です。受注生産型の多品種少量生産では、管理の単位を「期間」や「品目」だけでなく「製番」に置くことが重要です。
製番管理とは、受注案件ごとに固有の番号を付け、材料・部品の手配、工数、外注費などの情報をその番号にひも付けて管理する方法です。実績を随時登録すれば、案件が終わってからではなく、進行中に予定と実績を比較できます。
採算・納期・変更対応のために、優先してひも付ける情報は次の4つです。
- 予定原価(見積原価):見積時点で想定した材料費・工数・外注費
- 実績原価:実際に投入された材料費・工数・外注費など(進行中も随時集計)
- 工程進捗:どの工程まで完了し、どこで止まっているか
- 設計変更:変更の内容と、影響を受ける部品・工程の範囲
これらが製番という1本の軸でつながると、赤字が確定する前に対策を検討しやすくなります。材料費が予定を超えた段階で把握できれば、残りの工程の見直しや、必要に応じた顧客との条件協議を検討できます。
ステップ5:実績を測り、次の見積に反映する
最後に、実績を次の見積に反映します。案件が終わったら、予定と実績の差がどこで生まれたかを確認します。
まず見るべき指標は、次の5つです。この5つを案件ごとに記録し、差異を次の見積に反映すると、見積精度の向上につながります。
- 製番別の粗利率
- 見積工数と実績工数の差
- 設計変更の発生件数と追加工数
- 納期遵守率
- 製番別・工程別の段取り時間
ここで起こりやすいのが、記録して終わってしまうことです。集計した数字を見積の標準単価や工数原単位に反映する担当と時期を決めておかないと、データを活用できません。
多品種少量生産に見込生産向けシステムが合いにくい理由
見込生産向けの生産管理システムは、同じ製品を繰り返しつくることを前提に設計されています。品目マスタや標準BOM、所要量計算を中核に置く仕組みでは、案件ごとに構成が変わる個別受注生産で、マスタ登録・保守の負荷が大きくなりやすくなります。導入したのに使われない原因のひとつは、この不一致です。
システムの善し悪しだけでなく、想定している生産形態との違いが重要です。ここでは両者の考え方の差と、選定時の確認点を整理します。
MRPと製番管理の考え方の違い
MRPは、生産計画と部品表から必要な部品の量と時期を計算する仕組みです。同じ製品を反復生産し、部品構成が安定している環境では、特に効果を発揮します。
ただし、MRPの精度は、部品表が適切に整備・更新されていることに左右されます。1案件ごとに部品表が変わり、製造途中にも設計変更が入る環境では、部品表の更新と所要量計算の運用負荷が大きくなります。データ更新や業務への適合が不十分だと、現場が計算結果を活用しにくくなり、Excelなどで補助的な管理が残ることがあります。
製番管理型は、管理の軸が異なります。受注案件ごとに部品表を持ち、案件ごとの構成として管理します。製品を構成するユニット、部品、材料・購入品の単位まで、進捗と原価を追えるようにします。
さらに、案件の起点をどこに置くかも異なります。受注後の管理を中心とする仕組みもありますが、受注生産型の業務は引き合い・見積の段階から動き出します。引き合いから見積、設計、製造、出荷、保守までを、同じ案件番号・製番でつなげられるかどうかが、実務では大きな差になります。
MRP型システムと製番管理型システムの比較表
| 比較項目 | MRP型(見込生産向け) | 製番管理型(受注生産向け) |
|---|---|---|
| 想定する生産形態 | 標準品・共通部品を反復生産する見込生産・計画生産に向く。受注生産でも利用可能。 | 案件ごとに仕様・部品構成・工程が異なる受注生産・個別受注生産に向く。 |
| 部品表の持ち方 | 品目マスタに標準BOMをひも付け、複数の生産・受注で共有する。 | 製番別BOM、または標準BOMをもとにした案件別の差分BOMで管理する。 |
| 原価管理の単位 | 品目別・期間別の原価管理が中心。標準原価と実際原価の差異を月次で分析しやすい。 | 標準BOMの改訂として管理。進行中の製造・在庫・発注への影響確認は別途必要。 |
| 設計変更への対応 | 部品表の改訂として扱う。進行中の案件への影響は個別に追う必要がある | 変更を製番にひも付け、BOM・工程情報をもとに影響範囲を追跡しやすい。 |
| 業務の始点 | 販売計画・生産計画、または受注情報を起点に所要量を計算する。 | 引き合い・見積から案件として管理し、受注後は製番で設計・製造・出荷までをつなぐ。保守まで追える仕組みもある。 |
| マスタ整備の負荷 | 品目・BOMなどの初期整備は重いが、標準化された情報を複数案件で流用しやすい。継続的な保守も必要。 | 案件ごとのBOM・工程登録が必要。過去製番や標準BOMを流用し、差分を修正する運用を取りやすい。 |
| 向いている企業 | 標準品を反復生産する企業。汎用部品、日用品、量産部品メーカーなど | 顧客仕様に応じて設計・製造する企業。産業機械、装置、金型、専用機メーカーなど |
判断の中心となる基準のひとつは、部品表をどこまで繰り返し使えるかです。同じ部品表を繰り返し使え、需要や在庫の情報が安定していれば、MRPは効率的に働きます。案件ごとに部品表を作り直す必要がある場合は、標準BOMを前提としたMRP運用だけでは対応しにくくなります。
確認しておきたいのが、「業務の始点」の行です。受注生産では、引き合いから見積、失注までの活動にも工数がかかります。受注時を起点とする仕組みでは、引き合い・見積段階の工数を別途記録・連携しなければ、案件原価に反映しにくくなります。見積精度を上げたい企業ほど、ここは確認しておく価値があります。
「マスタ整備の負荷」も、単純な軽重では比較できません。製番管理型は毎回構成をつくる分だけ手間が増えるように見えますが、過去の類似製番を呼び出して差分だけ直す運用が組めれば、実務の負荷を抑えやすくなります。
選定時に確認したい5つのチェックポイント
システムを比較するときは、機能一覧だけでなく、次の5点を確認してください。
- 製番別の部品表を階層構造で持てるか:ユニット・部品単位で、数量・進捗・原価の予実を追えるか
- 進行中の原価を随時把握できるか:月次締めを待たずに、見積・計画との差異を確認できるか
- 設計変更の影響範囲を追跡できるか:変更によって影響を受ける部品・工程・在庫・仕掛品を特定できるか
- 引き合いから保守までを案件番号・製番でつなげられるか:出荷後の点検、保守部品、クレームも案件情報にひも付けられるか
- 自社の業務にどこまで適合するか:標準機能で対応できる範囲と、追加開発が必要な範囲を切り分けられるか
この5点は、導入後に変更すると影響が大きい部分です。画面や帳票の細かな仕様は比較的調整しやすい一方、管理の単位という設計思想は、導入後に見直す負荷が大きくなります。
受注生産型製造業向けのシステムでは、これらの機能を備えたものが数多くあります
NTTデータ関西では、受注生産・個別受注生産に特化したERPソリューション「BIZXIM製番」を提供しています。多品種少量生産に対応し、製番単位だけでなく、ユニットや部品単位での原価・進捗の予実管理ができます。
▼BIZXIM製番の詳細について
BIZXIM製番|APPS|BIZXIM(ビズエクシム)|NTTデータ関西
生産管理システムの選定については、次の記事もご参照ください。
生産管理システムのクラウド型とオンプレミス型の特徴、クラウドならではのポイントは?
生産管理システムの導入費用は選択要件のひとつ。費用と選び方のポイントについて
システム導入でつまずかないための3つの勘所
導入でつまずく原因は、機能不足だけではありません。現場が入力を続けられないこと、マスタが整わないこと、効果を説明できないことは、特に起こりやすい3つの課題です。いずれも事前に手を打てる問題です。
1:現場が入力を続けられる仕組みをつくる
どれほど優れたシステムでも、実績が入力されなければ、実績にもとづく数字は出ません。入力が滞る背景には、「入力の手間に対して、返ってくるものがない」と感じられていることがあります。
対策として、まず押さえたいのは2つです。ひとつは、入力の負荷を下げること。バーコードやタブレットを活用し、作業の流れの中で入力できるかたちにします。もうひとつは、入力した結果が現場に返る仕組みをつくることです。自分たちの入力が進捗表や負荷状況として見えるようになれば、入力の意味を実感しやすくなります。
2:マスタと部品表の整備を甘く見ない
導入プロジェクトで時間を要しやすいのが、品目マスタと部品表の整備です。図面番号の付け方が部門ごとに違う、同じ部品が別名で登録されているといった状態では、マスタ整備が難しくなります。
ここは避けて通れません。ただし、すべてを完璧に整えてから始める必要はありません。対象製品を絞って先行導入し、運用しながら整えていく進め方が現実的です。全社一斉に切り替える場合は、対象範囲が広い分、途中で負荷や課題が集中しやすくなります。
3:着手前に現状の数字を記録する
投資の効果を説明できないと、次の改善に必要な予算を得にくくなります。大きな原因のひとつは、着手前の状態を測っていないことです。導入前に記録しておきたい数字の例を挙げます。
- 製番別の粗利額・粗利率と、赤字案件の件数
- 見積工数と実績工数の差(平均と差異が大きい案件)
- 納期遵守率、および遅延した案件の原因内訳
- 滞留在庫の金額と、仕掛品の残高
- 進捗確認や資料作成にかかっている管理者・担当者の時間
この5つを導入前に押さえておけば、導入後の効果を数字で比較しやすくなります。経営層への報告でも、現場への説明でも、比較できる数値があるかどうかで説得力が変わります。
まとめ:多品種少量生産は「頑張って回すもの」から「測って回すもの」へ
多品種少量生産で利益が残らない背景には、現場の努力だけでは解決しにくい管理上の課題があります。製品ごとに条件が変わるため、平均値だけでは案件ごとの採算を把握しにくいという、構造的な理由があります。
打ち手には、効果を出しやすい進め方があります。受注生産型では、製品を分類し、標準化できる範囲を切り分け、段取りと工程を見直し、製番単位で予定と実績をつなぎます。そして測った結果を次の見積に返します。
一度にすべてを変える必要はありません。まずは、赤字になりやすい、または課題が大きい製品群をひとつ選び、着手前の数字を記録するところから始めてください。「製番別の粗利率」と「見積工数と実績工数の差」を見れば、優先して確認すべき課題が見えてきます。
小さく始めて、測って、広げる。遠回りに見えても、着実に定着させるための進め方です。
NTTデータ関西では、受注生産に特化した受注生産型ERPパッケージ「BIZXIM製番」を提供しています。受注から出荷まですべての工程を一元管理し、効率的な受注生産を実現します。製番管理、工程管理、原価管理などの機能により、生産性向上とコスト削減を同時に達成できます。
化学製造業向けに特化した機能を備えた「BIZXIM化学」も用意しております。
両製品の担当者インタビューもあわせてご参照ください。
強い想いとこだわりを持つメンバーがリードする受注生産型製造業向けERPと化学製造業向けERP
多品種少量生産に関するよくある質問
Q1. 多品種少量生産とはどのような生産方式ですか。
多くの種類の製品を、それぞれ少ない数量で生産する方式です。小ロットでつくることが多く、産業機械、装置、金型、部品加工などの分野でも採られています。顧客ごとの仕様に応えられる反面、段取り替えが増え、少品種大量生産に比べて単位当たりのコストが高くなりやすい点が課題です。
Q2. 少品種大量生産との一番の違いは何ですか。
基本的な違いは、製品の種類と生産量です。管理面では、原価をどの単位で把握するかが大きく異なります。少品種大量生産では、品目別・期間別の原価管理を行いやすい一方、案件ごとに仕様や工程が変わる受注生産型の多品種少量生産では、製番など案件単位で原価を集計しなければ、案件ごとの採算を把握しにくくなります。
Q3. 多品種少量生産のメリットは何ですか。
要や顧客要求の変化に対応しやすいこと、受注生産と組み合わせれば完成品在庫のリスクを抑えやすいこと、個別仕様への対応を通じて価格以外の差別化につなげやすいことです。複数の製品や顧客に対応できる体制を築ければ、特定市場への依存リスクを分散し、事業の安定につながります。
Q4. 逆にデメリットはどこにありますか。
代表的には、生産効率が上がりにくいこと、原価管理が複雑になること、技能や手順が属人化しやすいことです。これらは製品ごとの条件差から生じやすいため、可視化して管理し、影響を抑える発想が必要です。
Q5. 製番管理とは何ですか。
受注案件ごとに固有の番号を付け、材料費、工数、外注費などの原価情報と、部品・工程・進捗をその番号にひも付けて管理する方法です。実績を随時記録すれば、案件の進行中に予定と実績を比較でき、赤字が確定する前に対策を検討しやすくなります。
Q6. 一般的な生産管理システムでは対応できませんか。
見込生産向けのシステムは、同じ製品を繰り返しつくることを前提に設計されています。1案件ごとに部品表が変わる環境では、標準BOM・品目マスタを前提とした運用だけでは、登録・保守の負荷が大きくなりやすいです。案件ごとに仕様・部品表・工程が変わる受注生産では、製番管理型、またはMRPと製番管理を併用できる仕組みを検討するとよいでしょう。
Q7. 中小規模でも導入する意味はありますか。
あります。管理する人手が限られる企業では、進捗確認や資料作成に費やす時間を削減できる余地があります。対象製品を絞った段階導入であれば、初期の負荷を抑えやすくなります。
ただし、効果は企業規模ではなく、現場の情報分散、確認・転記作業の多さ、対象業務、入力・マスタ整備の定着度によって変わります。
 業種から探す
 ランキング